 EN
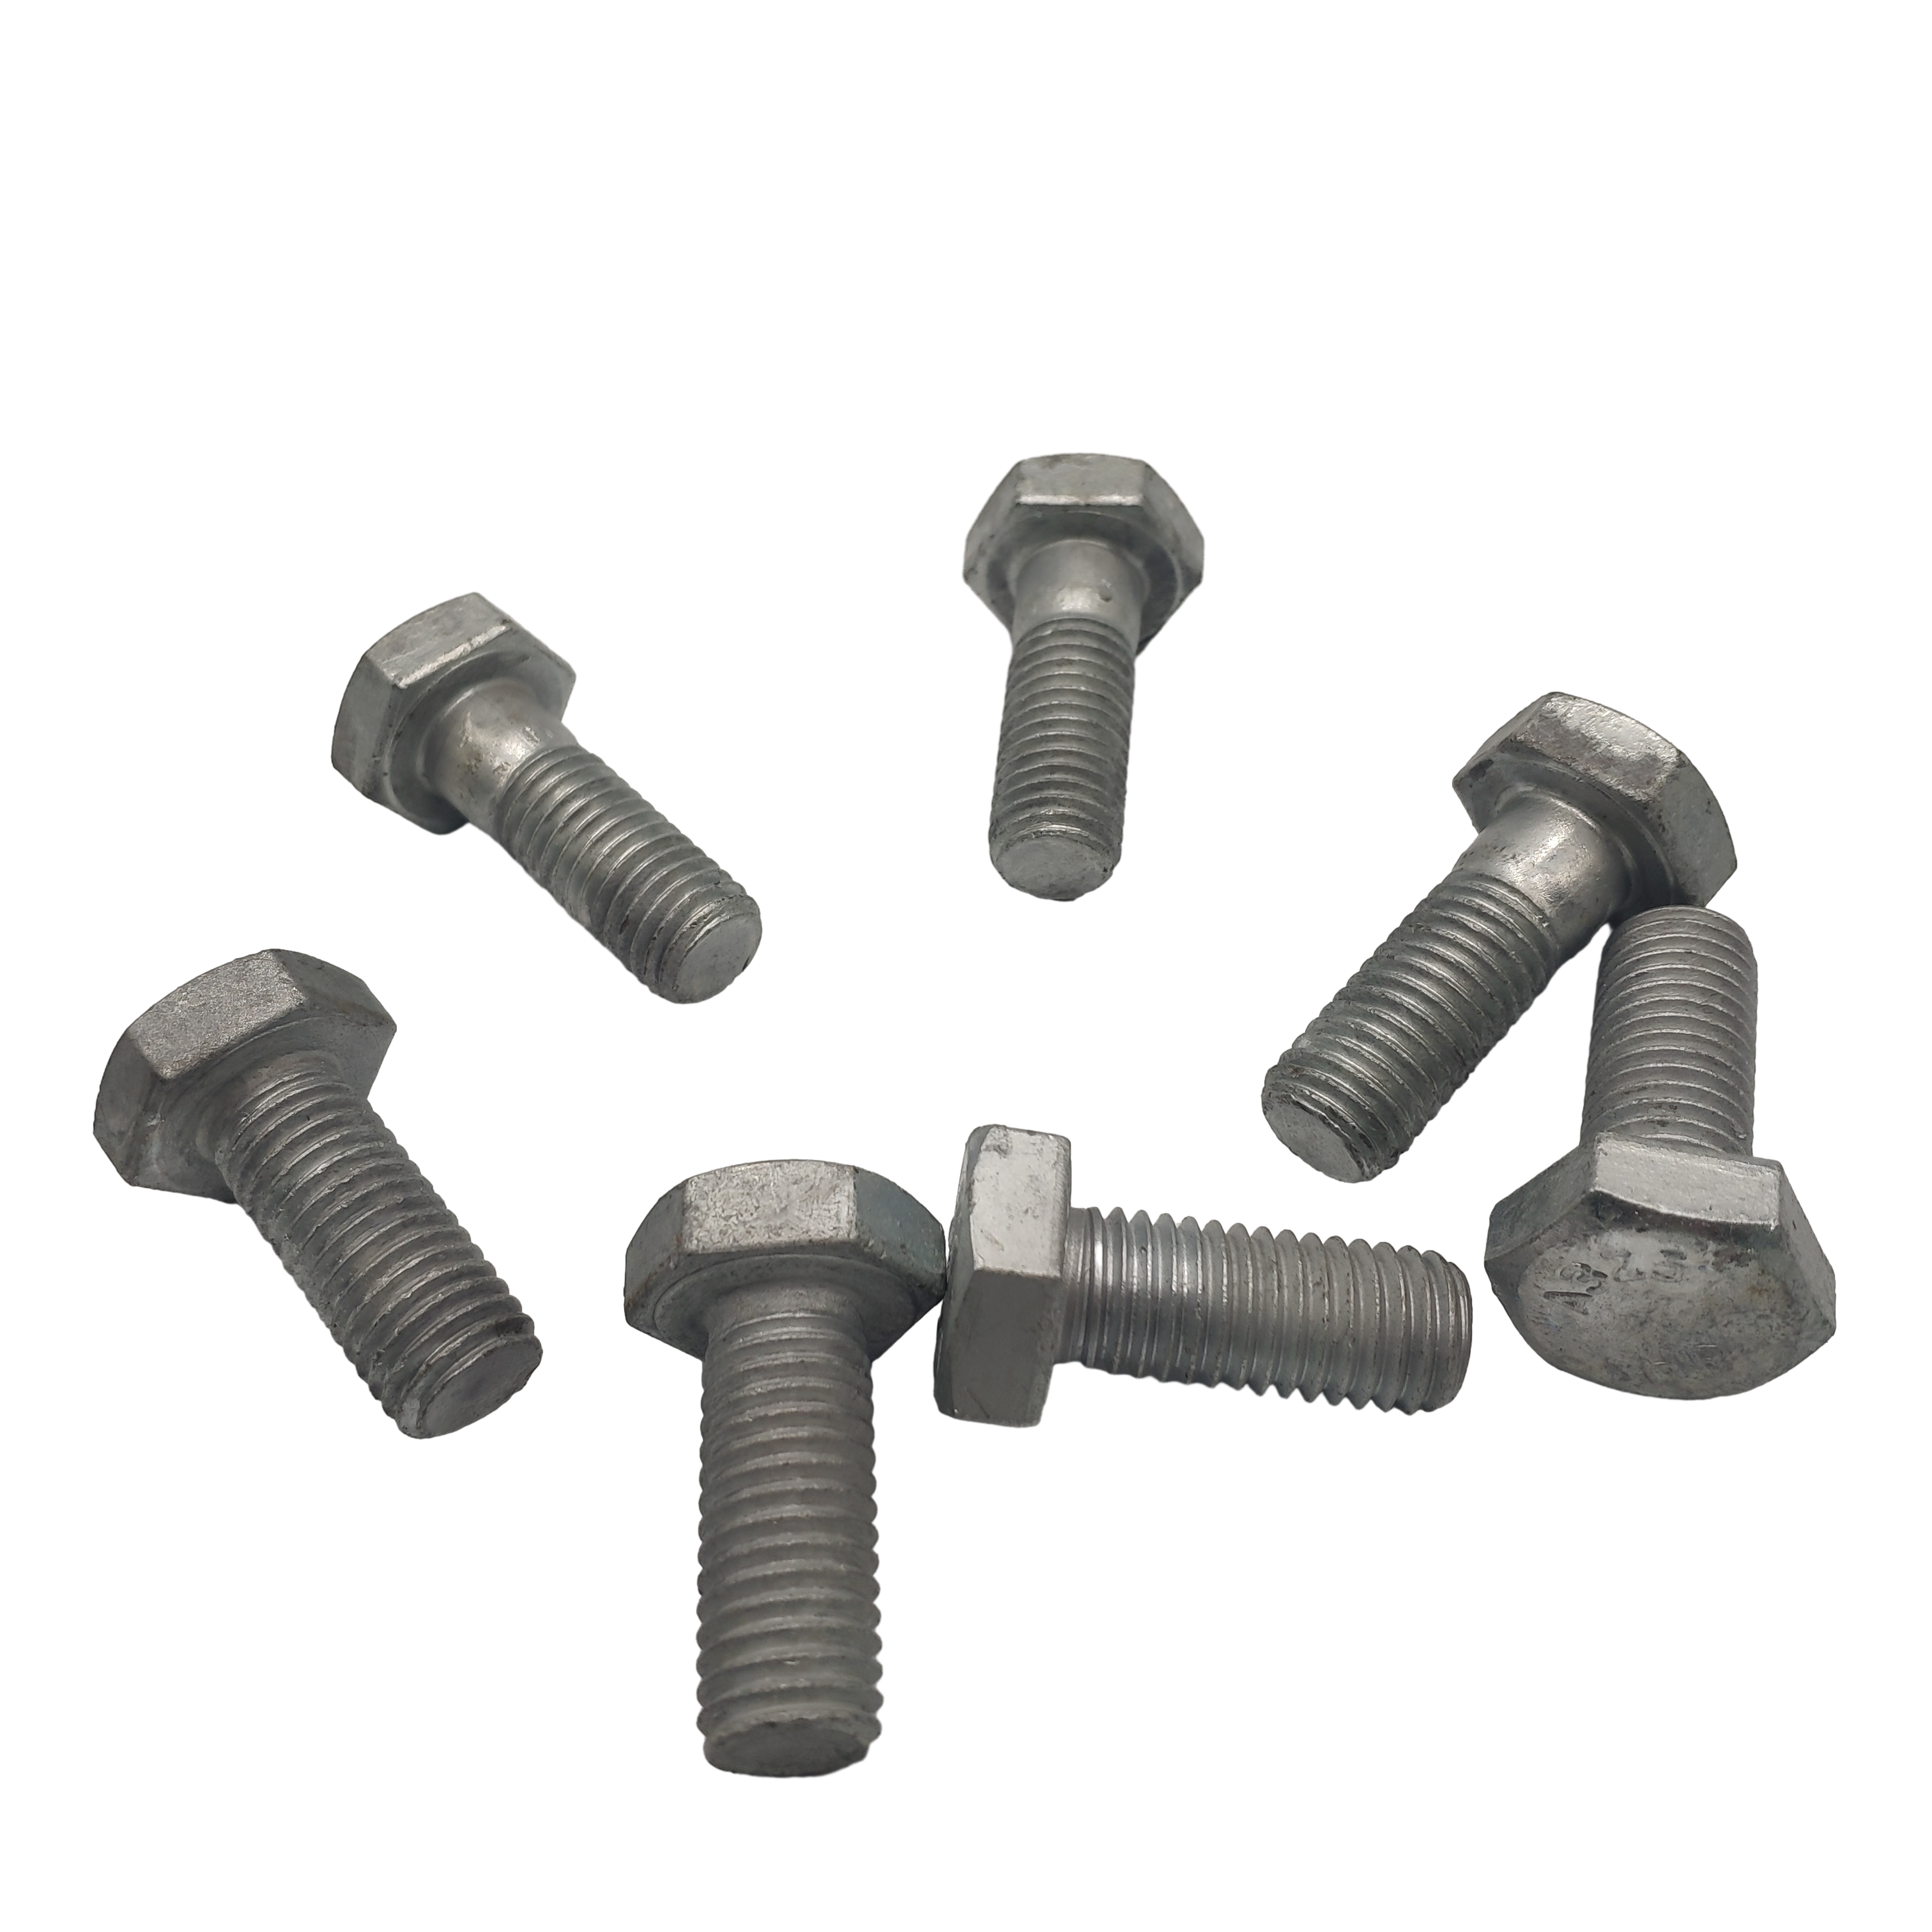
Wybór odpowiedniego typu łba dla śrub niestandardowych to kluczowa decyzja inżynierska, która bezpośrednio wpływa na wydajność montażu, rozkład obciążeń, estetykę i ogólną funkcjonalność. Cztery podstawowe konfiguracje łba – sześciokątny, gniazdowy, kołnierzowy i stożkowy – oferują różne zalety mechaniczne i są zoptymalizowane pod kątem konkretnych wymagań aplikacji. Zrozumienie, jak określić właściwy typ łba, gwarantuje optymalną wydajność, właściwe dokręcanie i długotrwałą niezawodność w niestandardowych zespołach śrubowych.
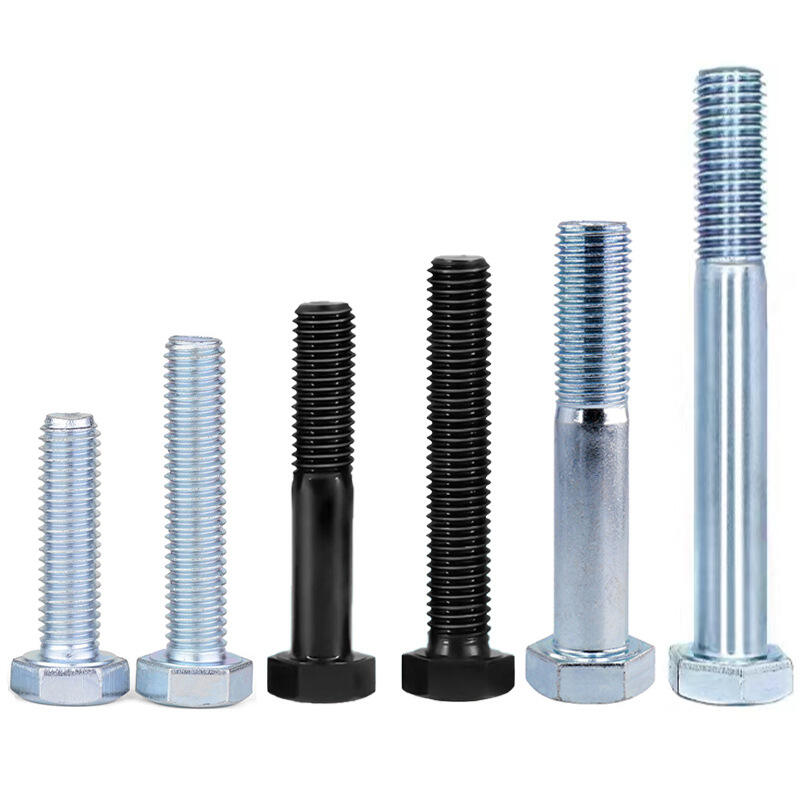
Proces określania specyfikacji niestandardowych śrub obejmuje analizę wielu czynników inżynierskich, w tym wymagań dotyczących luzów, momentów dokręcania, estetyki powierzchni, dostępności narzędzi oraz potrzeb rozkładu obciążeń. Każdy rodzaj główki charakteryzuje się unikalnymi cechami, które czynią go odpowiednim do różnych zastosowań przemysłowych – od montażu ciężkich maszyn po precyzyjne obudowy elektroniczne. Systematyczne podejście do doboru rodzaju główki zapewnia, że Twoje niestandardowe śruby zapewniają dokładnie te właściwości eksploatacyjne, których wymagają konkretne parametry Twojego zastosowania.
Zrozumienie właściwości mechanicznych poszczególnych rodzajów główek
Charakterystyka główkowej śruby sześciokątnej i jej zdolności nośnych
Niestandardowe śruby z głową sześciokątną zapewniają największą powierzchnię oporu spośród standardowych konfiguracji głów, co czyni je idealnym wyborem w zastosowaniach wymagających wysokiego momentu obrotowego i maksymalnej siły docisku. Sześciokątny kształt umożliwia skuteczną transmisję momentu przy użyciu standardowych kluczy imbusowych, kluczy nasadowych lub nakrętek, zapewniając niezawodne zazębienie bez ryzyka wykręcenia się narzędzia. Zewnętrzna konfiguracja sześciokątna oferuje doskonałą dostępność w ciasnych przestrzeniach, gdzie nie można użyć narzędzi typu nakrętka.
Powierzchnia oporu głowy sześciokątnej niestandardowej śruby rozprowadza obciążenia dociskowe na stosunkowo dużą powierzchnię, zmniejszając naprężenia kontaktowe w materiałach zmontowanego zespołu. Ta cecha czyni głowy sześciokątne szczególnie odpowiednimi do zastosowania w miększych materiałach, takich jak aluminium, tworzywa sztuczne lub kompozyty, w których obciążenie punktowe mogłoby spowodować odkształcenie lub uszkodzenie. Wysokość głowy zapewnia wystarczającą grubość materiału, aby oprzeć się siłom ścinającym w warunkach działania wysokiego momentu obrotowego.
Zaczepienie narzędzia w gwintownikach z głowicą sześciokątną pozostaje spójne przy różnych poziomach momentu obrotowego, umożliwiając precyzyjną kontrolę momentu podczas operacji montażu. Zewnętrzna geometria sześciokątna umożliwia stosowanie zarówno montażu ręcznego, jak i automatycznego, dzięki czemu te niestandardowe śruby charakteryzują się dużą uniwersalnością w środowiskach produkcyjnych, gdzie kluczowe jest zapewnienie spójności instalacji.
Zalety i zastosowania śrub ze stożkową głowicą
Niestandardowe śruby ze stożkową głowicą wyposażone są w wewnętrzny napęd sześciokątny, który zapewnia czysty, niskoprofilowy wygląd przy jednoczesnym zachowaniu wysokiej nośności momentu obrotowego. Cylindryczna forma głowicy minimalizuje zewnętrzny obszar zajmowany przez element złączny, co czyni śruby ze stożkową głowicą idealnym rozwiązaniem w zastosowaniach, w których występują ograniczenia przestrzeni lub wymagany jest efekt wypoziomowania powierzchni. Głębokie zaczepienie w gnieździe zapobiega ślizganiu się narzędzia i umożliwia osiągnięcie wyższych wartości momentu obrotowego w porównaniu do systemów napędu płytkiego.
Wewnętrzna konfiguracja napędu chroni powierzchnie styku narzędzia przed zanieczyszczeniem, obcymi materiałami i uszkodzeniami mechanicznymi podczas eksploatacji. Ta ochrona zapewnia niezawodne demontowanie i ponowne montowanie w całym okresie użytkowania elementu mocującego, co jest szczególnie istotne w zastosowaniach krytycznych pod względem konserwacji. Specjalne śruby z głowicą nakrętkową wyróżniają się w precyzyjnych złożeniach, gdzie stałe stosowanie momentu obrotowego jest kluczowe dla prawidłowego działania.
Produkcja specjalnych śrub z głowicą nakrętkową umożliwia dokładną kontrolę wymiarów głowicy oraz cech napędu, zapewniając spójną wydajność w całej serii produkcyjnej. Wewnętrzny napęd sześciokątny może być zoptymalizowany pod kątem określonych wymagań dotyczących momentu obrotowego, zapewniając dokładnie te cechy styku potrzebne w danej aplikacji.
Specyfikacje głowic typu kołnierzowa i stożkowa do zastosowań specjalistycznych
Rozkład obciążenia i właściwości uszczelniające głowic typu kołnierzowa
Śruby niestandardowe z głowicą typu kołnierz mają powiększoną powierzchnię oporową bezpośrednio w konstrukcji głowicy, eliminując potrzebę stosowania oddzielnych podkładek i zapewniając doskonałe rozprowadzanie obciążenia. Całościowy kołnierz tworzy większą powierzchnię styku, która zmniejsza naprężenia ściskające w materiałach montażowych, czyniąc te elementy mocujące idealnym wyborem do cienkich blach lub zastosowań, w których utrzymanie podkładki stanowi problem. Konstrukcja kołnierza zapewnia również zwiększone właściwości uszczelniające przy użyciu uszczelek lub pierścieni uszczelniających typu O-ring.
Geometria spodniej części głowicy śrub niestandardowych z kołnierzem może być dostosowana w celu zapewnienia określonych właściwości uszczelniania lub rozprowadzania obciążenia. Gładkie kołnierze zapewniają maksymalną powierzchnię oporową do rozprowadzania obciążenia, podczas gdy kołnierze zazębione zapewniają zwiększone przyczepność i odporność na poluzowanie w środowiskach narażonych na drgania. Grubość kołnierza może zostać zoptymalizowana tak, aby zapewnić wystarczającą wytrzymałość przy jednoczesnym minimalizowaniu całkowitej wysokości elementu mocującego.
Dostęp narzędzi do śrub z głowicą kołnierzową łączy zalety napędu sześciokątnego lub gwintowego z korzyściami wynikającymi z rozprowadzania obciążenia przez wbudowaną podkładkę. To połączenie czyni niestandardowe śruby z głowicą kołnierzową szczególnie odpowiednimi do zastosowań motocyklowych, lotniczych i przemysłowych, w których kluczowe znaczenie mają zarówno wydajność, jak i efektywność montażu.
Integracja głowicy stożkowej i montaż zapadający
Niestandardowe śruby z głowicą stożkową zapewniają całkowicie zapadającą powierzchnię po prawidłowym zamontowaniu, co czyni je niezbędnymi w zastosowaniach, w których wystające elementy mocujące mogłyby zakłócać funkcjonalność lub estetykę. Geometria stożkowej głowicy wymaga precyzyjnego przygotowania gniazda stożkowego w materiałach montażowych, ale zapewnia nieporównywaną integrację z powierzchnią po prawidłowym wykonaniu. Taperowana konstrukcja głowicy przenosi obciążenia poprzez kontakt oporowy wzdłuż powierzchni gniazda stożkowego.
System napędu dla niestandardowych śrub z zagłębieniem stożkowym musi być starannie dobierany w oparciu o wymagania dotyczące momentu obrotowego oraz dostępność narzędzi. Napędy typu Phillips, Robertson, Torx oraz sześciokątne (z gniazdem) oferują różne zalety pod względem nośności momentu obrotowego, trwałości narzędzi oraz odporności na wykręcanie się narzędzia. Głębokość gniazda napędu musi być wystarczająca, aby zapewnić wymagany moment obrotowy przy jednoczesnym zachowaniu odpowiedniej ilości materiału w główce zapewniającej integralność konstrukcyjną.
Produkcja niestandardowych śrub z zagłębieniem stożkowym wymaga precyzyjnej kontroli kąta główki, głębokości gniazda napędu oraz ogólnego kształtu, aby zapewnić prawidłowe osadzenie i przekazywanie obciążenia. Kąt główki zwykle mieści się w zakresie od 82 do 100 stopni, w zależności od wymagań aplikacyjnych oraz rozważań materiałowych. Poprawna specyfikacja zapewnia optymalne przekazywanie obciążenia oraz zapobiega koncentracji naprężeń, które mogłyby prowadzić do przedwczesnego uszkodzenia.
Kryteria doboru i wytyczne projektowe dostosowane do konkretnej aplikacji
Wymagania dotyczące luzów i dostępności
Określenie odpowiedniego stylu główki dla Twojego śruby na zamówienie rozpoczyna się analizą dostępnej przestrzeni wolnej wokół każdego miejsca mocowania. Głowice sześciokątne wymagają największej przestrzeni radialnej do dostępu narzędzia, przez co są odpowiednie do montażu otwartego, ale mogą stanowić problem w ciasnych przestrzeniach. Głowice gniazdowe minimalizują wymagania dotyczące przestrzeni radialnej, lecz wymagają wystarczającego dostępu osiowego do wprowadzenia i obsługi narzędzia.
Rozważania dotyczące kolejności montażu wpływają również na wybór kształtu głowicy, szczególnie w złożonych złożeniach, gdzie kolejność instalacji elementów mocujących wpływa na ich dostępność. Elementy mocujące zamontowane wczesnym etapie mogą wymagać niskich głowic, aby zapewnić przestrzeń niezbędną do kolejnych operacji montażowych, podczas gdy końcowe elementy mocujące mogą pomieścić większe kształty głowic. Proces montażu należy przeanalizować, aby upewnić się, że wszystkie elementy mocujące można odpowiednio dokręcić w całej kolejności instalacji.
Dostępność do konserwacji stanowi kolejny kluczowy czynnik przy określaniu kształtu główki niestandardowych śrub. Śruby wymagające okresowej konserwacji lub wymiany powinny być wyposażone w główki umożliwiające stosowanie dostępnych narzędzi serwisowych oraz uwzględniające ograniczenia związane z dostępem. Przy określaniu konfiguracji główek należy uwzględnić zarówno wymagania związane z początkowym montażem, jak i długoterminową łatwość obsługi.
Rozkład obciążenia i zgodność materiałów
Właściwości materiałowe połączonych elementów mają bezpośredni wpływ na optymalny wybór kształtu główki niestandardowych śrub. Materiały miękkie, takie jak aluminium, tworzywa sztuczne i kompozyty, korzystają z większych powierzchni oporu zapewnianych przez główki sześciokątne lub główki z pierścieniem uszczelniającym, aby zapobiec uszkodzeniom spowodowanym naciskiem. Materiały twarde, takie jak stal, zazwyczaj wytrzymują mniejsze powierzchnie oporu bez odkształceń, co czyni główki z gniazdem lub stożkowe rozwiązaniami możliwymi do zastosowania.
Wahania grubości materiałów stosowanych w złączach wpływają na charakterystykę przenoszenia obciążenia i mogą determinować konieczność zastosowania określonych typów głów śrub. W przypadku cienkich materiałów należy szczególnie zwrócić uwagę na rozkład naprężeń kontaktowych, co często sprawia, że preferowane są niestandardowe śruby z głowicą płaską z kołnierzem zapewniające optymalne rozprowadzanie obciążenia. Grubsze materiały zapewniają większą elastyczność w doborze typu głowicy, umożliwiając optymalizację pod kątem innych czynników, takich jak wygląd estetyczny lub dostęp narzędzi.
Konstrukcja połączenia oraz warunki obciążenia określają wymaganą siłę dociskową i w związku z tym wpływają na dobór odpowiedniego typu głowicy. Połączenia narażone na wysokie naprężenia mogą wymagać głowic sześciokątnych zapewniających maksymalną zdolność do przekazywania momentu skręcającego, podczas gdy w zastosowaniach o mniejszym obciążeniu priorytetem może być wygląd estetyczny lub dostępność miejsca dla narzędzia zamiast maksymalnej wytrzymałości. Określone wartości momentu skręcania muszą być zgodne z możliwościami współpracy narzędzia z wybranym typem głowicy oraz jej właściwościami kontaktowymi.
Uwagi dotyczące produkcji i jakości związane z optymalizacją typu głowicy
Metody produkcji oraz wymagania dotyczące narzędzi
Proces produkcyjny niestandardowych śrub różni się znacznie w zależności od wymagań dotyczących kształtu główki, co wpływa zarówno na koszty, jak i cechy jakościowe. Główki sześciokątne mogą być wykonywane metodą kucia gorącego lub zimnego, zapewniającą doskonały przepływ materiału oraz właściwości wytrzymałościowe. Operacja kucia tworzy korzystne wzory przepływu ziaren, które zwiększają odporność na zmęczenie oraz ogólną wytrzymałość mechaniczną.
Niestandardowe śruby z głowicą typu socket wymagają dodatkowych operacji frezowania w celu stworzenia geometrycznej struktury wewnętrznego napędu, zwykle obejmujących wiercenie i broszowanie. Operacje te muszą być starannie kontrolowane, aby zapewnić odpowiednie wymiary napędu, jakość powierzchni oraz współosiowość. Kolejność operacji frezarskich wpływa na trwałość narzędzi oraz efektywność produkcji, co z kolei determinuje ogólną strukturę kosztów dla konfiguracji śrub z głowicą typu socket.
Głowy typu kołnierzowego i stożkowe stwarzają unikalne wyzwania związane z kształtowaniem, które wymagają zastosowania specjalistycznego narzędzi i kontroli procesu. Głowy kołnierzowe wymagają precyzyjnej kontroli grubości kołnierza oraz geometrii powierzchni oporowej, aby zapewnić spójną wydajność. Głowy stożkowe wymagają dokładnego utworzenia kąta oraz przygotowania wpustu napędowego, co często wiąże się z wielokrotnymi operacjami kształtowania w celu osiągnięcia wymaganej geometrii.
Kontrola jakości i weryfikacja wymiarowa
Zapewnienie jakości niestandardowych śrub musi uwzględniać konkretne wymagania wymiarowe i funkcjonalne każdej z form głów. Głowy sześciokątne wymagają weryfikacji wymiarów między płaszczyznami, wysokości głowy oraz stanu powierzchni oporowej. Współdziałanie wpustu sześciokątnego musi spełniać określone допусki, aby zagwarantować prawidłowe dopasowanie narzędzia oraz zdolność do przekazywania momentu obrotowego.
Inspekcja główek z gniazdem obejmuje pomiar wymiarów napędu, średnicy główki oraz głębokości gniazda, aby zapewnić prawidłowe zaangażowanie narzędzia. Powierzchnie wewnętrzne muszą spełniać określone wymagania dotyczące chropowatości, aby zapobiec zużyciu narzędzia i zapewnić spójne charakterystyki momentu obrotowego. Koncentryczność napędu wpływa na wyrównanie narzędzia i musi być kontrolowana w ścisłych tolerancjach w zastosowaniach precyzyjnych.
Weryfikacja główek z płaskim kołnierzem i stożkowych wymaga zastosowania specjalistycznych narzędzi pomiarowych do potwierdzenia zgodności geometrii. W przypadku główek z kołnierzem należy zmierzyć płaskość powierzchni oporowej, grubość kołnierza oraz ogólną koncentryczność. Główki stożkowe wymagają weryfikacji kąta główki, głębokości gniazda oraz chropowatości powierzchni, aby zapewnić prawidłowe osadzenie i przekazywanie obciążenia w końcowej zespole.
Często zadawane pytania
Jakie czynniki decydują o tym, czy główki sześciokątne czy z gniazdem są lepsze w zastosowaniach wysokomomentowych?
Głowy sześciokątne zapewniają zazwyczaj wyższą zdolność przenoszenia momentu obrotowego dzięki większej powierzchni oporu i solidnemu zaczepieniu narzędzia, co czyni je idealnym wyborem w przypadku wymogów związanych z maksymalną siłą docisku. Głowy gniazdowe oferują doskonałą zdolność przenoszenia momentu obrotowego przy lepszych charakterystykach luzu, ale mogą mieć ograniczenia w zastosowaniach wymagających skrajnie wysokich wartości momentu obrotowego. Przy wyborze między tymi typami głów dla niestandardowych śrub należy uwzględnić zarówno wymagane wartości momentu obrotowego, jak i dostęp do miejsca montażu narzędziem.
Jak obliczyć odpowiednią średnicę kołnierza w celu spełnienia wymagań dotyczących rozprowadzania obciążenia?
Obliczanie średnicy kołnierza obejmuje analizę granic naprężeń kontaktowych materiałów stosowanych w połączeniu oraz wymaganej siły docisku. Kołnierz powinien zapewniać wystarczającą powierzchnię oporu, aby utrzymać naprężenia kontaktowe poniżej dopuszczalnych granic materiału, zachowując przy tym rozsądne proporcje względem średnicy śruby. Typowe średnice kołnierzy mieszczą się w zakresie od 1,5 do 2,5 średnicy śruby, w zależności od właściwości materiału i wymagań obciążeniowych.
Kiedy należy unikać główek stożkowych w zastosowaniach niestandardowych śrub?
Główki stożkowe należy unikać w przypadku, gdy materiały zastosowane w zespole nie pozwalają na wykonanie wymaganej obróbki stożkowej otworu, gdy występują wysokie obciążenia ścinające lub gdy grubość dostępnego materiału jest niewystarczająca do zapewnienia odpowiedniej głębokości stożkowego wgłębienia. Dodatkowo należy unikać niestandardowych śrub ze stożkowymi główkami w zastosowaniach, w których przenoszenie obciążenia pod kątem może powodować niepożądane koncentracje naprężeń, a także tam, gdzie dostępność do konserwacji wymaga zastosowania główek wystających.
Czy różne typy głów mogą być stosowane zamiennie w tym samym zespole?
Różne typy głów śrub mogą być stosowane w ramach tego samego zespołu, o ile wymagania dotyczące każdej śruby są analizowane i określane niezależnie. Takie podejście pozwala zoptymalizować każdy punkt mocowania na podstawie konkretnych wymagań dotyczących luzów, obciążeń oraz dostępności. Należy jednak zapewnić, że stosowanie mieszanych typów głów nie spowoduje komplikacji w trakcie montażu ani trudności w konserwacji, a także zweryfikować, czy wszystkie określone kombinacje spełniają ogólne wymagania projektowe dla zastosowania niestandardowych śrub.
Spis treści
- Zrozumienie właściwości mechanicznych poszczególnych rodzajów główek
- Specyfikacje głowic typu kołnierzowa i stożkowa do zastosowań specjalistycznych
- Kryteria doboru i wytyczne projektowe dostosowane do konkretnej aplikacji
- Uwagi dotyczące produkcji i jakości związane z optymalizacją typu głowicy
-
Często zadawane pytania
- Jakie czynniki decydują o tym, czy główki sześciokątne czy z gniazdem są lepsze w zastosowaniach wysokomomentowych?
- Jak obliczyć odpowiednią średnicę kołnierza w celu spełnienia wymagań dotyczących rozprowadzania obciążenia?
- Kiedy należy unikać główek stożkowych w zastosowaniach niestandardowych śrub?
- Czy różne typy głów mogą być stosowane zamiennie w tym samym zespole?